Cómo nivelar resina epóxica en moldes sin errores
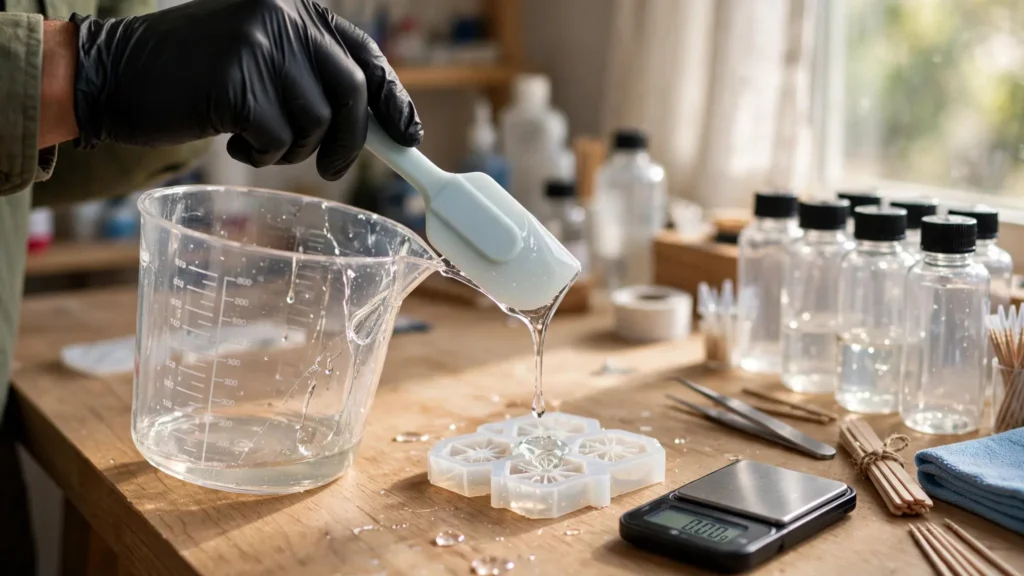
Para que la resina epóxica quede nivelada en un molde, no basta con verterla con cuidado: primero hay que asegurar que la base esté recta, que el molde esté bien apoyado y que el material se distribuya de forma uniforme. Si la superficie de trabajo está inclinada, la resina se desplazará hacia un lado, dejará rebordes y puede acumularse en esquinas o zonas bajas.
La buena noticia es que el proceso se puede controlar desde el inicio. Con una preparación correcta, un vertido medido y la herramienta adecuada, es posible conseguir una superficie pareja, sin desniveles, sin exceso de borde y con menos burbujas. Esa es la diferencia entre un acabado limpio y uno que necesita correcciones después del curado.
- Antes de verter: qué significa nivelar bien la resina
- Cómo preparar el molde y la superficie de trabajo
- Técnicas para distribuir la resina de forma uniforme
- Cómo evitar burbujas y corregir la superficie
- Errores comunes que provocan bordes altos o desniveles
- Cómo evitar que la resina se pegue al molde y cuándo corregir el acabado
- Conclusión
Antes de verter: qué significa nivelar bien la resina
Nivelar bien la resina epóxica significa conseguir que quede uniforme dentro del molde y que el espesor sea lo más constante posible en toda la pieza. Eso depende de dos cosas al mismo tiempo: la posición del molde y la manera en que se distribuye la resina una vez vertida.
Conviene separar estas dos ideas. Una cosa es nivelar el molde sobre la mesa o la superficie de trabajo. Otra distinta es nivelar la resina ya dentro del molde, corrigiendo su reparto antes de que empiece a curar. Si se confunden, es fácil pensar que el problema está en el material cuando en realidad está en la base.
El objetivo visual debe ser claro: una superficie uniforme, sin inclinación, sin zonas más gruesas que otras y sin reborde excesivo. Cuando la base está bien preparada, la resina fluye de forma más predecible y el acabado final mejora desde el primer minuto.
Cómo preparar el molde y la superficie de trabajo
La preparación previa es la parte que más influye en el resultado final. Antes de mezclar o verter, coloca el molde sobre una superficie completamente nivelada y estable. Si la mesa está torcida, aunque sea un poco, la resina buscará el punto más bajo y el acabado quedará descompensado.
También importa el tipo de molde. Los moldes de silicona suelen adaptarse mejor a pequeñas correcciones de apoyo, mientras que los moldes rígidos mantienen más la forma y pueden exigir una base más firme y precisa. En ambos casos, el apoyo debe ser estable para evitar movimientos durante el curado.
Si el proyecto lo requiere, puede ayudarte usar cinta de envoltura u otros apoyos para contener mejor el vertido o reforzar los bordes. Esto resulta útil cuando el molde necesita una contención extra o cuando se trabaja con piezas que tienden a desbordarse por un lateral.
La estabilidad durante el curado es igual de importante que la nivelación inicial. Evita vibraciones, golpes o desplazamientos de la mesa. Un pequeño movimiento puede hacer que la resina se desplace, se concentre en una zona o genere un borde más alto del deseado.
Molde de silicona vs. molde rígido
El molde de silicona ofrece flexibilidad y suele facilitar el desmolde, pero también puede deformarse si no está bien apoyado. Por eso necesita una base uniforme y, en algunos casos, una superficie auxiliar que lo mantenga recto.
El molde rígido, en cambio, conserva mejor la geometría, pero exige un apoyo muy estable para que no aparezcan tensiones o inclinaciones. Si el recipiente o marco está desnivelado, la resina se repartirá de forma desigual aunque el molde sea correcto.
Cómo comprobar que la superficie está nivelada
La forma más simple es revisar visualmente si el molde descansa sin balanceo. Si al apoyarlo notas que bascula, ya tienes una pista de que la base no está recta. También puedes moverlo con suavidad: si se desplaza o se corrige solo hacia un lado, conviene reajustar antes de verter.
La idea no es buscar una perfección imposible, sino eliminar inclinaciones evidentes. Cuando la mesa y el molde trabajan juntos como una base estable, el vertido se vuelve mucho más controlable.
Técnicas para distribuir la resina de forma uniforme
Una vez que el molde está bien apoyado, el siguiente paso es verter con control. La resina epoxi en moldes no debe caer toda de golpe en un solo punto si quieres evitar acumulaciones. Lo más práctico es repartirla de forma progresiva, dejando que avance por la cavidad y ayudándola después a ocupar las zonas que queden más vacías.
Verter en cantidad controlada reduce el riesgo de reborde y de exceso de material en una esquina. Si el molde es pequeño, el margen de error también lo es. Si es más grande, conviene trabajar por zonas, observando cómo se extiende la resina antes de añadir más.
Para extenderla de forma pareja, puedes usar una espátula dentada o un nivelador de resina cuando el proyecto lo permita. Estas herramientas ayudan a mover el material sin empujarlo de manera brusca. No se trata de “arrastrar” la resina, sino de guiarla hacia donde falta volumen.
Trabaja con rapidez, pero sin perder control. La resina empieza a comportarse de forma distinta conforme avanza el tiempo de trabajo, así que conviene distribuirla antes de que espese demasiado. Si esperas demasiado, será más difícil corregir el reparto y las marcas quedarán más visibles.
También ayuda dirigir el material hacia esquinas y bordes con movimientos suaves. El objetivo es llenar de forma homogénea, no sobrecargar una sola parte del molde. Cuando una zona recibe demasiada resina al principio, luego es más probable que aparezcan desniveles o un reborde más alto.
Cuándo usar espátula dentada
La espátula dentada resulta útil cuando necesitas repartir la resina sobre una superficie amplia y quieres dejar un espesor más regular. Es especialmente práctica si el molde tiene una forma relativamente plana o si el vertido debe extenderse de manera uniforme por toda la base.
También puede ayudar cuando la resina se ha concentrado demasiado en un lado y necesitas corregir el reparto sin levantar el material en exceso. Su ventaja es que permite mover y ordenar el vertido con más control que una herramienta lisa.
Cuándo usar nivelador de resina
El nivelador de resina es una buena opción cuando buscas una distribución más homogénea en piezas donde la superficie final importa mucho. Sirve para ayudar a que el material se asiente mejor y para reducir pequeñas diferencias de espesor.
No siempre será necesario. En moldes pequeños o vertidos sencillos, puede bastar con un vertido medido y una corrección suave. En piezas más amplias o con zonas difíciles, el nivelador aporta más control.
| Herramienta | Cuándo conviene | Qué aporta |
|---|---|---|
| Espátula dentada | Superficies amplias o necesidad de extender la resina | Reparto más uniforme y controlado |
| Nivelador de resina | Cuando se busca homogeneidad en el espesor | Ayuda a regular mejor la superficie |
| Vertido directo controlado | Moldes pequeños o piezas simples | Menos manipulación y menos riesgo de exceso |
La elección depende del tipo de molde y del tamaño del vertido. No hace falta usar siempre la herramienta más compleja; a veces, el mejor resultado llega con el método más simple y mejor ejecutado.
Cómo evitar burbujas y corregir la superficie
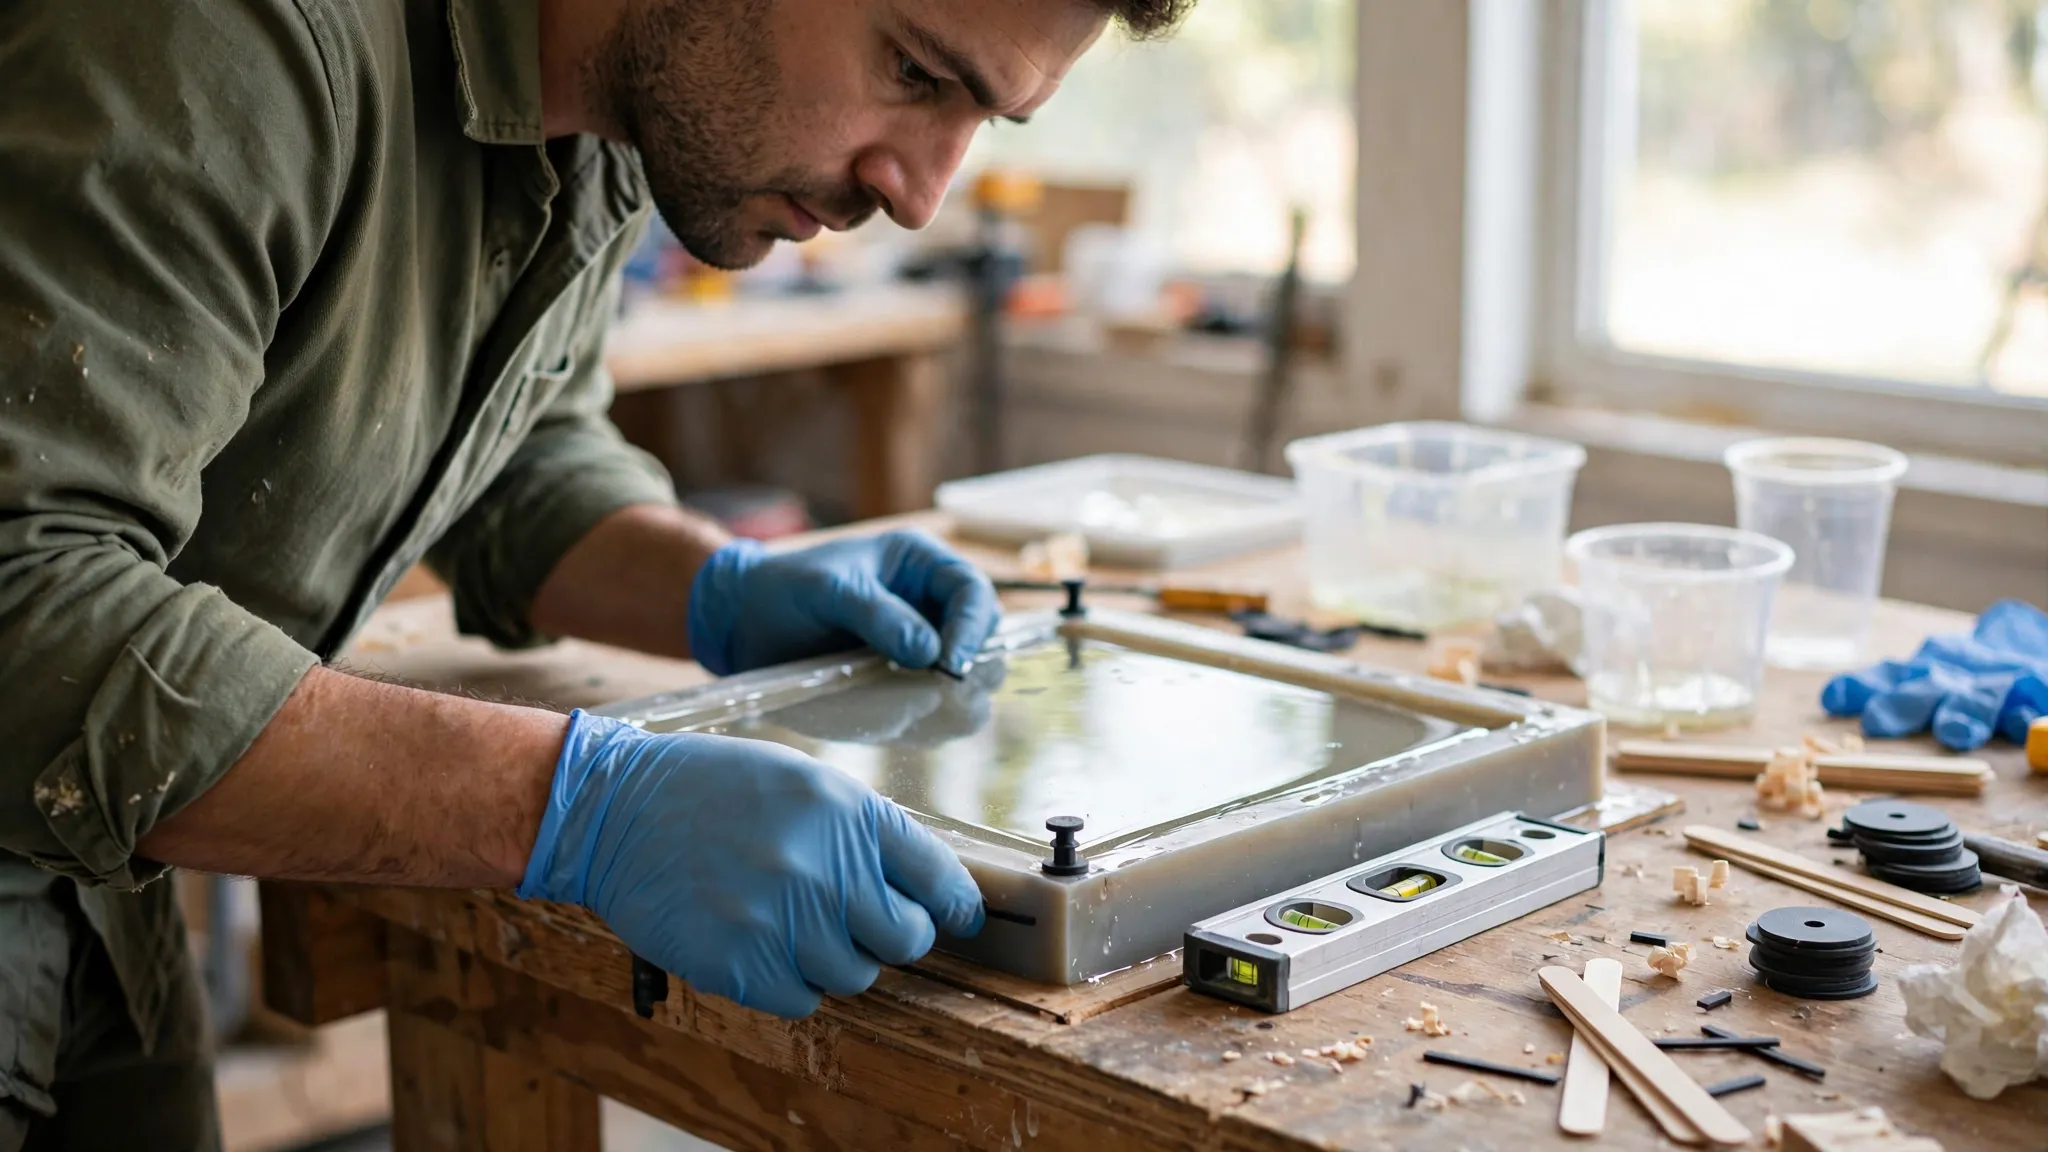
Las burbujas son uno de los problemas más comunes al nivelar resina epóxica en moldes. Pueden aparecer durante la mezcla, al verter o al asentarse el material. Si no se corrigen a tiempo, quedan atrapadas y afectan tanto al aspecto como al acabado final.
Para eliminarlas, puedes usar un soplete o una pistola de calor, siempre con mucha precaución. El calor superficial ayuda a que las burbujas suban y revienten, pero si aplicas demasiado, puedes deformar la resina o incluso afectar al molde. El movimiento debe ser rápido y controlado, sin detenerte sobre un mismo punto.
Conviene distinguir entre burbujas superficiales y defectos de vertido. Las primeras suelen corregirse con una pasada suave de calor. Los segundos, como una zona claramente más alta o más vacía, requieren redistribuir el material antes de que empiece a gelificar.
Revisa la superficie poco después del vertido. Ese momento es clave porque todavía puedes corregir pequeñas irregularidades. Si esperas demasiado, la resina perderá movilidad y ya no se podrá nivelar con facilidad.
La idea práctica es sencilla: primero distribuye bien, luego corrige burbujas, y por último comprueba que no haya acumulaciones en bordes o esquinas. Ese orden evita tocar la superficie más de lo necesario.
Errores comunes que provocan bordes altos o desniveles
Los bordes altos y los desniveles suelen aparecer por fallos muy concretos. El más habitual es trabajar sobre una base inclinada. Si el molde no está bien apoyado, la resina se desplazará hacia un lado y dejará un borde más grueso en la zona baja.
Otro error frecuente es echar demasiado material en una sola zona. Aunque parezca que así se rellena antes, el resultado suele ser peor: la resina se acumula, tarda más en asentarse y puede generar un reborde marcado.
También es un problema mover el molde durante el curado. A veces basta un pequeño desplazamiento para que el material cambie de posición y el nivel se altere. Si ya has vertido, deja la pieza quieta hasta que la resina haya estabilizado su forma.
Por último, no conviene confundir nivelación con corrección posterior del acabado. Si el vertido quedó mal repartido, lijar o limar después puede mejorar el borde, pero no sustituye una buena nivelación inicial. La corrección posterior sirve para rematar, no para resolver un mal apoyo de base.
Cómo evitar que la resina se pegue al molde y cuándo corregir el acabado
Para evitar que la resina se pegue al molde, lo primero es usar un molde adecuado para resina epoxi. En algunos casos también puede ser útil un desmoldante, sobre todo si el proyecto lo permite o si el material del molde lo requiere. La compatibilidad entre resina y molde influye mucho en el desmolde final.
Un molde de buena calidad facilita tanto el nivelado como la retirada de la pieza. Si el molde no libera bien la resina, al desmoldar puedes dañar bordes, levantar zonas finas o arruinar la uniformidad que habías conseguido durante el vertido.
¿Cuándo conviene corregir el acabado? Si el defecto es leve y aparece después del curado, puede ser suficiente una corrección puntual. Pero si el problema viene de un desnivel importante, lo más sensato es asumir que la pieza necesitará más trabajo posterior. En ese caso, la clave está en mejorar el siguiente vertido, no en intentar salvar uno mal nivelado.
La relación entre el tipo de molde y la facilidad de desmolde es directa: cuanto mejor se adapte el molde al proyecto, menos fricción habrá al sacar la pieza y más limpio quedará el resultado final.
Conclusión
Para nivelar resina epóxica en moldes sin errores, lo más importante es entender que el acabado no se decide solo al verter, sino mucho antes. Una base bien nivelada, un molde bien apoyado y un vertido controlado marcan la diferencia entre una pieza uniforme y otra con rebordes, acumulaciones o desniveles.
Si además distribuyes la resina con la herramienta adecuada, revisas las burbujas a tiempo y evitas mover el molde durante el curado, el proceso se vuelve mucho más predecible. No hace falta complicarlo: suele funcionar mejor un método simple, ordenado y constante que una corrección improvisada al final.
Piensa en el nivelado como una cadena de pasos conectados. Si uno falla, el resto lo nota. Pero cuando la preparación, el vertido y la corrección superficial trabajan juntos, la resina epoxi en moldes ofrece un resultado limpio, más uniforme y mucho más fácil de desmoldar.
Deja una respuesta